Анализ цветного металла
24.06.2025
Анализ сплавов цветных металлов проводит испытательная лаборатория “Сфера технической экспертизы”.
“Аккредитованные орган по сертификации и испытательный центр”
Время: Пн-Пт с 8-30 до 17-00
Обед: с 12-30 до 13-00
Выходные: Суббота, Воскресенье
После завершения ремонта, особенно если он включал сварку, наплавку или замену узлов, оборудование нельзя сразу вводить в эксплуатацию. Скрытые дефекты металла могут проявиться под рабочим давлением или температурой, что приведет к аварийной ситуации.
Неразрушающий контроль (НК) — это комплекс методов, которые позволяют оценить качество выполненных работ и найти внутренние и поверхностные изъяны без повреждения самого изделия.
Проверка обязательна для объектов, от которых напрямую зависит безопасность производства:
Контроль требуется после устранения трещин, восстановления геометрии деталей, наплавки изношенных поверхностей и замены элементов.
Универсального способа найти все виды дефектов не существует. Выбор зависит от материала, типа соединения и характера предполагаемых повреждений. На практике методы часто комбинируют для получения полной картины.
Это первый и обязательный этап. Специалист осматривает сварные швы и основной металл, оценивая их геометрию и выявляя видимые дефекты: подрезы, наплывы, поры, поверхностные трещины. Для точности используются шаблоны сварщика, штангенциркули и линейки.
Нормативная база: ГОСТ 23479-79, СТБ 1133-98, СТБ ЕН 970-2003.
Используется для выявления мельчайших поверхностных трещин и пор, в том числе на немагнитных материалах (нержавеющая сталь, алюминий, титан). На очищенную поверхность наносят специальную индикаторную жидкость (пенетрант), которая проникает в самые узкие несплошности. После обработки проявителем дефекты становятся видны в виде ярких индикаторных следов.
Нормативная база: СТБ 1172-99.
Применяется только для ферромагнитных сталей. Контролируемый участок намагничивают, а затем наносят магнитный порошок. В местах выхода на поверхность или залегания близко к ней трещин возникают поля рассеяния, которые притягивают частицы порошка, делая дефект видимым.
Нормативная база: ГОСТ 21105-87.
Метод эффективен для обнаружения трещин и других дефектов в сварных соединениях, деталях и элементах оборудования.
«Классический» рентген для металла. Оборудование просвечивается рентгеновским или гамма-излучением. В местах внутренних дефектов (пор, шлаков, непроваров) интенсивность излучения меняется, что фиксируется на пленке или цифровом детекторе. Метод дает наглядное изображение внутреннего сечения шва.
Нормативная база: ГОСТ 20426-82, СТБ 1428-2003.
Метод позволяет заглянуть внутрь металла. Ультразвуковые волны отражаются от границ дефектов (трещин, непроваров, расслоений), что фиксирует дефектоскоп. Это основной способ поиска скрытых внутренних несплошностей в сварных соединениях.
Ультразвуковая толщинометрия решает другую задачу: она измеряет фактическую толщину стенок трубопроводов, сосудов и резервуаров, позволяя оценить степень коррозионного или эрозионного износа.
Нормативная база: ГОСТ 14782-86, СТБ ЕН 583-1/2-2005, ГОСТ EN 14127-2015.
Метод применяется для определения фактической толщины стенок металлических конструкций и оборудования. Особенно актуален он для трубопроводов, сосудов, резервуаров и других объектов, подверженных коррозии и износу.
Измерения позволяют оценить потерю толщины металла, выявить участки с повышенным износом и определить соответствие фактических параметров установленным требованиям (ГОСТ EN 14127-2015).
Измерение твердости позволяет оценить свойства металла в зоне сварного соединения, термического влияния и основного металла. Метод может применяться после сварки и термической обработки для проверки соответствия характеристик материала установленным требованиям.
Результаты измерений помогают оценить изменения свойств металла, которые могли возникнуть в процессе ремонта, сварки или термического воздействия (МВИ.МН 5655-2016).
Проведение неразрушающего контроля включает несколько последовательных этапов:
Конкретная последовательность и объём работ зависят от типа оборудования, характера ремонта и требований технической документации.
Универсального метода, который позволяет выявить все виды дефектов, не существует. Выбор зависит от материала, типа сварного соединения, характера предполагаемых повреждений, доступности зоны контроля и требований нормативной документации на конкретное оборудование.
Нередко для получения более полной информации применяют несколько методов одновременно или последовательно. Например, визуальный и измерительный контроль позволяет оценить состояние поверхности и геометрию сварного шва, а ультразвуковой или радиографический контроль — выявить внутренние дефекты.
Капиллярный и магнитопорошковый методы используют для обнаружения поверхностных дефектов, а ультразвуковую толщинометрию — для оценки фактической толщины стенок оборудования.
Объём и методы контроля определяются с учётом требований нормативных документов, технической документации на оборудование и программы проведения работ.
По завершении работ заказчик получает протокол по результатам неразрушающего контроля. В документе указываются объект и участки контроля, применённый метод, нормативная документация, результаты обследования и сведения о выявленных дефектах (при их наличии).
Результаты контроля позволяют оценить качество выполненных ремонтных работ, определить необходимость устранения обнаруженных дефектов и подтвердить соответствие проверенных участков установленным требованиям.
Полученная документация может использоваться при приёмке ремонтных работ, техническом освидетельствовании и решении вопроса о дальнейшей эксплуатации оборудования в соответствии с установленными требованиями.
Испытательный центр ООО «Сфера технической экспертизы» (аттестат аккредитации BY/112 2.5135 от 26.07.2019) выполняет работы по неразрушающему контролю оборудования и сварных соединений в лаборатории диагностики в г. Солигорске.
Специалисты центра проводят контроль с применением методов, предусмотренных нормативной документацией и областью аккредитации лаборатории.
Если вашему оборудованию требуется контроль после ремонта, специалисты помогут определить подходящие методы обследования и согласовать объём необходимых работ.
Чтобы получить консультацию или уточнить стоимость услуг, свяжитесь с нами по телефону +375 (44) 720-16-02.
Анализ сплавов цветных металлов проводит испытательная лаборатория “Сфера технической экспертизы”.
Экспертиза металлов и сплавов проводится профессиональными специалистами нашей лаборатории в Минске.
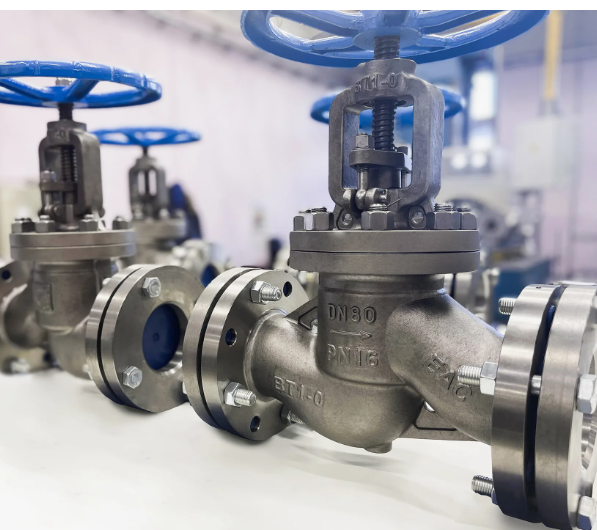
Во многих лабораториях используются все доступные методы испытания трубопроводной арматуры.

Основной задачей проведения испытания насосного оборудования является подтверждение производителем гарантий заявленных качеств и характеристик насосного оборудования.
223712, Минская область, Солигорский район, д. Кулаки, ул. Грп.
223710, г. Солигорск, ул. Заводская 4
Время: Пн-Пт с 8-30 до 17-00
Обед: Пн-Пт с 12-00 до 13-00
Выходные: Суббота, Воскресенье
(А1) +375 44 720-16-02
ТЕЛ/ФАКС: +375 17 426-49-28
[email protected]
